EN
金額を比較する前に、なぜ粉体塗装と液体塗装が生産現場でこれほど異なる動作をするのかを理解するのに役立ちます。粉体塗装では、乾燥した静電気を帯びた粒子を接地された金属基材に塗布し、オーブンで部品を硬化させて粒子が溶けて連続膜に流れ込みます。従来の塗装は、溶剤系か水系かにかかわらず、表面にスプレー、浸漬、または刷毛で塗布した後、周囲温度または適度に上昇した温度でフラッシュオフして硬化させる液体キャリアに依存しています。
ドライ塗布とウェット塗布という 1 つの違いが、この記事で後述するほぼすべてのコストとパフォーマンスの変数に影響します。粉末からのオーバースプレーは多くの場合回収して再利用できますが、液体のオーバースプレーは通常、濾過システムまたは排気で失われます。硬化オーブンを使用すると、粉体ラインのエネルギーコストが増加しますが、多くの液体コーティングで部品の取り扱いや出荷前に必要となる、数日間の空気乾燥期間が不要になります。
一般的な粉体塗装サイクルは、準備から出荷可能な部品まで 1 回のシフトで移動しますが、液体塗料では、部品を移動する前に個別のフラッシュオフと数時間または数日間の硬化段階が追加されることがよくあります。
部品ごとの直接材料費は、全コスト比較では 1 つの項目にすぎません。移送効率、再作業率、バッチあたりの労働時間、廃棄物の処理はすべて実数に影響を与えます。以下の表は、ショップの仕上げ予算に最も影響を与える変数全体で 2 つの方法を一般的にどのように比較するかをまとめたものです。
| コスト要因 | 粉体塗装 | 従来の液体ペイント |
|---|---|---|
| 転写効率 | 60 ~ 70 パーセント、オーバースプレーは多くの場合回収されます | 30 ~ 50 パーセント、オーバースプレーは通常失われます |
| パスごとの一般的なフィルムのビルド数 | 1 回のパスで 50 ~ 100 ミクロンを達成可能 | 均一なビルドには複数の薄いコートが必要になることがよくあります |
| バッチあたりの労働力 | ラインを設定したら下に移動し、多くのパーツのマスキングを最小限に抑えます | 特にサンディングステップを伴うマルチコートシステムの場合は高い |
| 硬化と乾燥の時間 | オーブンで数分、固定サイクル | 処方と厚さに応じて数時間から数日 |
| 有害廃棄物の取り扱い | 最小限の乾燥したオーバースプレーは多くの場合危険ではありません | 溶剤ベースの廃棄物は特別な処理が必要になることがよくあります |
| 設備投資 | オーブンとブースは初期投資コストが大きくなります | スプレーブースの設置コストは通常より安くなります |
同じラインを繰り返し通過する大量の金属部品の場合、粉末システムのより高い初期資本コストは、材料の節約と労働力の削減によって 1 ~ 3 年以内に回収されることがよくあります。マスキングが労働時間の大半を占める少量の形状や非常に不規則な形状の場合は、粉末のスループットを左右する一定のオーブン サイクル タイムを回避できるため、液体ペイントのほうが短期的には依然として経済的な選択肢となります。
耐薬品性は、単にコーティングが粉末で開始されたか液体で開始されたかだけではなく、選択された特定の樹脂の化学的性質に大きく依存します。とはいえ、架橋樹脂ネットワークから構築された硬化粉末フィルムは、一般に、溶剤、アルカリ性洗剤、弱酸に対する耐性において、同じ公称厚さの同等の液体フィルムよりも優れています。これは、焼成プロセスにより、より高密度で連続的な分子ネットワークが生成されるためです。
| 露出タイプ | 典型的な粉末の性能 | 典型的な液体ペイントの性能 |
|---|---|---|
| 耐溶剤拭き取り性 | 短時間露光下での高度かつ最小限の軟化 | 中程度、樹脂と硬化スケジュールに依存 |
| 塩水噴霧と腐食 | 適切な前処理により高い効果が得られます | 中程度から高度、プライマー システムによって異なります |
| 紫外線および屋外での色あせに対する耐性 | 屋外定格配合物としては良好から優良まで | 良いですが、トップコートのクリア層が必要な場合があります |
| 耐衝撃性と耐摩耗性 | 厚くて硬いフィルム構造により高い | 中程度の薄いフィルムは欠けやすい |
仕上げ材の耐薬品性は、その最も弱い層と同程度です。高級トップコートであっても、その下の不十分な表面処理を補うことはできません。
このため、脱脂、リン酸塩処理、クロム酸塩処理などの前処理ステップが、コーティングの化学薬品そのものと同じくらい重要です。中程度の性能のコーティングを施したよく準備された基材は、多くの場合、高級仕上げを施した不十分に準備された基材よりも長持ちします。
アプリケーションの初期費用は全体の一部に過ぎません。施設管理者や製品エンジニアは、タッチアップの頻度、再塗装の間隔、メンテナンスに伴うダウンタイムを考慮に入れて、ライフサイクルベースで仕上げを評価することが増えています。
メンテナンス コストは、表面にどれくらいの頻度で注意が必要かだけでなく、その注意がどれほど破壊的なものであるかによって決まります。液体でコーティングされた構造物を現場で再塗装するには、多くの場合、マスキング、複数のコーティング、および硬化期間の延長が必要になり、機器が数日間使用できなくなる可能性があります。対照的に、パウダー コーティングのタッチアップは、互換性のある液体タッチアップ配合物を使用することにより、局所的な小さな領域に限定されることが多く、元のコーティング自体がパウダーとして塗布された場合でも、ダウンタイムが短縮されます。
環境パフォーマンスは、2 つのアプローチの最も測定可能な違いの 1 つです。粉体塗料は通常、溶媒キャリアを使用せずに塗布されます。これは、ほとんどの標準的な配合物において、塗布中の揮発性有機化合物の排出がゼロに近いことを意味します。対照的に、従来の溶剤ベースの液体塗料は、キャリアが蒸発するときに揮発性有機化合物を放出するため、規制制限を満たすために多くの施設で捕捉システムまたは排出制御が必要になります。
| 環境要因 | 粉体塗装 | 従来の液体ペイント |
|---|---|---|
| 揮発性有機化合物の排出 | 標準配合では最小限またはゼロ | 溶剤ベースのシステムに存在しますが、水ベースのシステムには存在しません。 |
| オーバースプレーの回収 | 多くの場合、ブース内で回収および再利用されます | 通常、一度噴霧されると回復することはできません |
| 有害な大気汚染物質の可能性 | 低い | 可変、溶媒系に依存 |
| 梱包および輸送廃棄物 | バルクボックス、廃棄する溶剤容器が不要 | 缶、シンナー、ぼろ布は追加の廃棄物の流れを生成します |
近年、水ベースの液体製剤によりこのギャップが大幅に狭まり、環境コンプライアンスコストを検討する施設は、業界の一般的な想定に依存するのではなく、現在の地域の排出規制を評価する必要があります。これは、許容される VOC 閾値が地域や施設の規模によって異なるためです。
工場が粉体塗装がコストと性能の目標に適合すると判断したら、次に決定するのは、どの樹脂の化学的性質を指定するかです。最も一般的な 3 つのカテゴリには、それぞれ異なる長所があります。
A ポリエステル/エポキシ(ハイブリッド)粉体塗装シリーズ プロジェクトで、完全な屋外グレードのポリエステルまたは超耐久性システムに移行せずに、エポキシ単独よりも優れた耐候性と組み合わせたエポキシ樹脂の機械的靭性が必要な場合によく指定されます。これにより、時折屋外にさらされるものの、常に直射日光にさらされるわけではない部品にとって、実用的な中間オプションとなります。
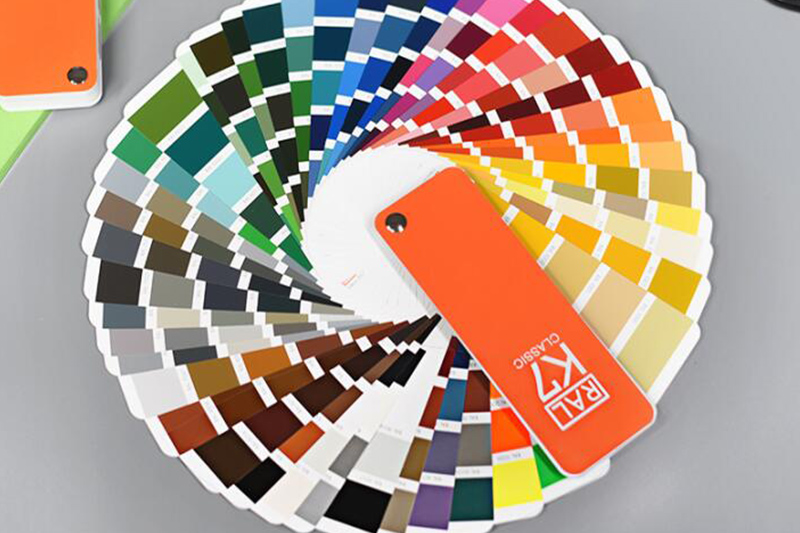
仕様で一般的な産業用ハードウェア、家電製品の筐体、または屋内または部分的なカバーの下に設置される棚が必要な場合、ハイブリッド システムは、ストレート エポキシまたはストレート ポリエステルの代替品と比較して、コスト、フィルムの硬度、エッジ カバレッジの最適なバランスを実現することがよくあります。
どちらの方法も普遍的に優れているわけではありません。正しい呼び出し パウダーコートまたはペイント 決定は、生産量、部品の形状、暴露環境、利用可能な資本によって異なります。
| シナリオ | より良いフィット感 |
|---|---|
| 固定ラインでの大量の再現可能な金属部品 | 粉体塗装 |
| 奥まった場所や手の届きにくい場所のある複雑なアセンブリ | 液体ペイント、手動での膜形成の制御が容易 |
| オーブン硬化に耐えられない熱に弱い基材 | 液体ペイント、常温または低温硬化オプション |
| 屋外の構造または建築コンポーネント | 粉体塗装, particularly polyester or super durable systems |
| 低い-volume custom or one-off finishing jobs | 液体ペイント、固定セットアップコストを削減 |
| VOC排出量の最小化を優先した施設 | 粉体塗装 |
便利な コーティングの比較コスト分析 メンテナンスとダウンタイムを合計に織り込むと、2 つの方法は最も明確に分岐するため、初日の部品ごとの価格だけでなく、少なくとも 3 年間の運用コストをモデル化する必要があります。
いつもではありません。パウダーコーティングは、オーブンとブースへの投資が多くの部品に分散されると、生産量が増えるとコスト面で有利になる傾向があります。少量の部品や不規則性の高い部品の場合は、一定のサイクル時間や大規模な設備を必要としないため、液体塗料の方が経済的です。
標準的な粉体塗装には、静電塗布ステップ用の導電性の接地された基材と、オーブンの硬化温度に耐えられる基材が必要であり、従来の粉体塗装のほとんどが金属部品に限定されます。一部の熱に弱い材料には特殊な低硬化粉末配合物が存在しますが、液体塗料は基材の種類を問わずより幅広い互換性を維持します。
液体ペイントは一般に、混合時に色合いを調整できるため、カスタム色、少量バッチ色、または正確に一致する色に対してより柔軟な対応が可能です。通常、パウダー コーティングの色の変更には、別の製造済みバッチに切り替える必要があり、頻繁なカスタム マッチングよりも標準的な色の実行が優先されます。
脱脂、ミルスケールまたは錆の除去、および適切な化成処理またはエッチングのステップは、粉末か液体のどちらを選択するかよりも、長期的な接着性と耐食性にとって重要です。どちらの方法でも、前処理を省略したり急いで行うことは、コーティングの早期破損の最も一般的な原因の 1 つです。
ポリエステルとエポキシのハイブリッド パウダー システムは、限定的または間接的な屋外暴露に耐えることができますが、エポキシ コンポーネントは時間の経過とともに UV チョーキングを起こしやすいため、常に直射日光にさらされる部品には通常推奨されません。屋外での継続的な使用には、通常、ストレート ポリエステルまたは超耐久性ポリエステル システムが長期的な選択肢として適しています。
 中文简体
 英語